

我们的钢板矩形管服务至上视频现已上线,它比任何文字描述都能更直观地展示产品的魅力。请点击观看。
以下是:浙江金华钢板矩形管服务至上的图文介绍

感谢您对鑫铭万通商贸(金华市分公司)的信赖,当您进入这个页面时,您已成为我们尊贵的客户。欢迎您来到美丽的 浙江金华就近拔制无缝管、金华就近酸洗钝化无缝管之乡——浙江金华,我们都在这里为您静静的守候!您可以通过以下文章详细了解 浙江金华本地附近酸洗磷化无缝管、金华压力容器管参数、价格、图片、视频等资料。

在防腐作业时如采用环氧树脂玻璃布进行防腐,外焊缝余高大,将使焊趾处不易压牢。同时焊缝越高则防腐层就越应加厚,因标准规定防腐层的厚度是以外焊缝的顶点为基准测算的,这就加大了防腐的成本。
1.3 外焊缝余高过大对水压扩径后的管形有影响
埋弧焊双金属复合衬板在水压扩径时,是通过内腔与双金属复合衬板扩径尺寸一致的左、右2部分外模将双金属复合衬板包住的,因此,焊缝的余高过大,在扩径时焊缝承受的剪应力就大,焊缝2侧就易出现“小直边”现象。但经验证明,当外焊缝的余高控制在2mm左右时,水压扩径时不会出现“小直边”现象,管形不会受到影响。这是因为外焊缝的余高小,焊接接头所承受的剪应力也小。只要这种剪应力在弹性变形范围内,卸栽后产生回弹,管子就会恢复原状
1.3 外焊缝余高过大对水压扩径后的管形有影响
埋弧焊双金属复合衬板在水压扩径时,是通过内腔与双金属复合衬板扩径尺寸一致的左、右2部分外模将双金属复合衬板包住的,因此,焊缝的余高过大,在扩径时焊缝承受的剪应力就大,焊缝2侧就易出现“小直边”现象。但经验证明,当外焊缝的余高控制在2mm左右时,水压扩径时不会出现“小直边”现象,管形不会受到影响。这是因为外焊缝的余高小,焊接接头所承受的剪应力也小。只要这种剪应力在弹性变形范围内,卸栽后产生回弹,管子就会恢复原状
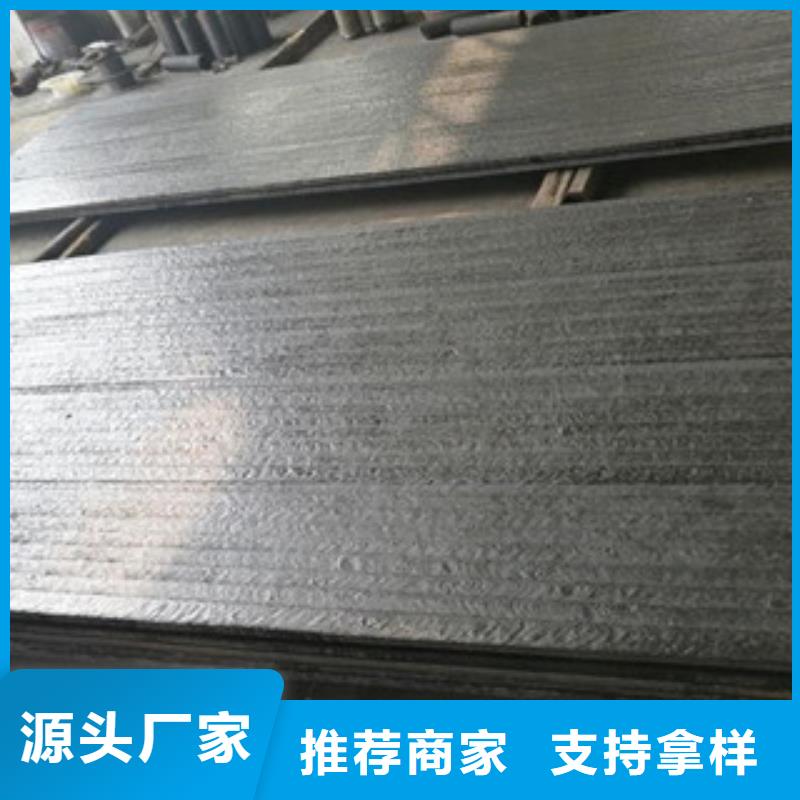


双金属耐磨板质高价低
双金属耐磨板焊接工艺的关键
采用常用的焊接方法焊接时,要保证焊缝和过热区的低温韧性,这是双金属耐磨板焊接工艺的关键。
双金属耐磨板多用于制造低温压力容器,必须防止在制造过程中产生引起脆性破坏的一切因素。焊接工艺应特别注意以下几点:
① 焊条、焊剂使用前需要在330~480℃保温1~2h烘干;焊丝去除油锈;焊接坡口焊前把水、锈、油污等干净。
② 定位焊道长度应不小于40mm。